自动封边机各部位是怎样调节力度以及进退量的?
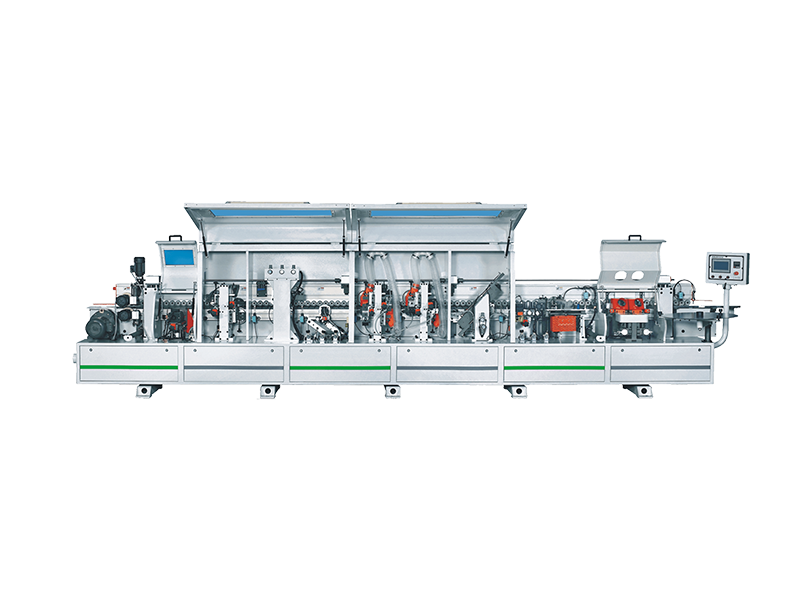
1、精修刀处有两个笔直的调度手柄,左面的调度手柄调上R刀的上下加工量,右边的调度手柄调下R刀的上下加工量。(左进料机型相反)。两个电机尾部各有一个调度手柄,别离调度所对应R刀修出R巨细的加工量。电机尾部调度手柄顺时针方向选转都是退R刀——封出的边R小,反之,都是进R刀——封出的边R大。两者有必要相互配合,才华调出线条流畅、油滑的R。
2、压轮的调度力度、调度方法、注意事项与调度粗修刀处压轮的力度、方法和注意事项相同。上、下锥度轮的调度力度通过电机座上的夹头丝杆进行调度,顺时针方向旋转都是压力增大,反之,压力减小。调度力度过大,封工件时锥度轮座退回阻力太大,影响修边,乃至在加工过程中撞坏工件和设备。调度力度过小,封工件时锥度轮
3、上下锥度轮的进出分上下单独进出调度和全体进出调度两种。上下单独进出可通过锥度轮支撑座来进行。调度时,先松开支撑座调度紧固手柄,然后将支撑座向前或向后移动,但有必要使两个锥度轮很均匀地靠在工件上,再锁紧紧固手柄,否则将影响修边。全体进出通过滚花手柄调度,逆时针方向旋转,进给量增大,反之,进给量减小。调进太多,易使工件前端危害,乃至损坏设备。调进太少,影响修边。一般以锥度轮能被工件顶回2mm左右为宜,双面刀应更小。
4、出R刀的工件有必要留少量的封边带余量,留给刮刀刮去。余量太多,工件的后端易呈现有一点没有边带。余量太少,刮刀刮不了边带。
自动封边机封边时的温度问题:
封边机在运行中,因为其热能熔胶这一功能使得温度成为其作业效率的一个重要原因。
在封边时的热熔胶温度、基材温度、封边资料温度以及作业环境(封边机地点厂房车间)温 度都是非常重要的封边参数。在主动封边机上因为胶涂在基材上,温度过低的基材将使热熔胶提前固化,然后导致胶能够粘在基材上,但却粘不牢封边资料,基材的温度zui好保持 在 20°C 以上。
封边机的作业环境温度会影响到胶的固化速度。工厂往往在温度低的季节会出现封边问题,其原因就在于低温下热熔胶的固化速度加速,粘接有用时间缩短。如果封边机的进料速度不能改变(大多数情况下),要确保封边质 量就必须预热板材和封边资料。