挑选电子锯要考虑哪些方面?
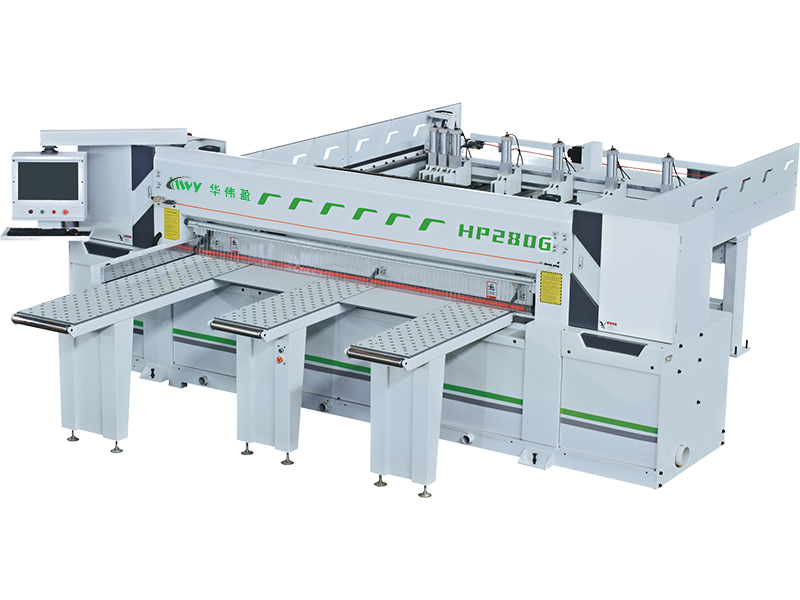
现在电子锯主要是有两种做法,铝合金与钢板。国外大部分的机型都是用铝合金,国内绝大多数机型都是用钢板,只有极少数运用铝合金,比如顺德伦教集新电子开料锯就专用铝合金台车(质量是非常的好)。铝合金的优势是原料轻、硬、经用等,在工作过程中反响速度快;缺陷是要求极高的加工技能才调保证其不变形和不氧化,因而都有必要经过特别处理。钢板的话加工比较简略,便是笨重,加重了机车的分量。
2、电子锯锯片紧固方法:气压锁刀器与镙丝紧固
一般来说电子锯先进一些的像意大利的SCM、德国的豪迈、台湾的长丰等都是用气压锁刀器,气压锁刀的优点是:改变传统用镙丝紧固耗时耗力的通病,改善用镙丝紧固容易使主轴变形然后令到裁切精度下降的缺陷。并可一直坚持巨细锯片在一条直线上,使裁切面不崩边。减少每次替换锯片后有必要调整小锯片的时刻,以及对小锯片里边的轴承不会因常常调整而作很好的保护!由所以吸盘式的,对大锯优点是比较通用,关于轴的加工要求不高,没有气压的要求。
3、锯台车来回工作的轨道:方轨还是圆轨
就锯台车来回滑动轨道的一般有两种方法,先咱们看一下国外的机很大一部分都是用圆轨的,在国内也是以圆轨为主。方轨的优点是精密度高,耐磨。缺陷是在家具厂多尘的环境里难以保持清洁度,从而容易构成卡机的现象。一旦卡机保护起来就要将整个机头拆下来,很费事!圆轨的利益是:简略、适用于多尘环境,保护起来便利。缺陷是精度稍差。在家具行业不像机械制造要求那么高的精度,通常用圆轨做得好的话也能到达十个丝左右的精度,再说家具行业有时三十个丝的误差也能用。因而建议不要为了寻求高精度而为将来的机械埋下缺陷的祸殃!
一般来说有两种方法,一是用齿轮齿条+伺服+伺服电机;二是用链条或许钢丝+变频器+普通电机。国外机大部分是用第一种,国内机仅有顺德伦教集新及豪德等极少数几家。用第二种方法的基本上是由原本的往复锯改造而来。两种方法的优缺陷:一种方法的优点是反响速度快,不容易打滑,稳定性好,精度有保证。缺陷是造价高,比第二种的造价高许多;技能要求在精密度和机械钢性上要有很好的协作才调保证其稳定性。另一种利益是简略,造价低,技能要求不高。缺陷是简略打滑,加速机件磨损然后使精度下降、缺陷率添加,反响速度慢等。